¿Qué es un modelo de fundición?
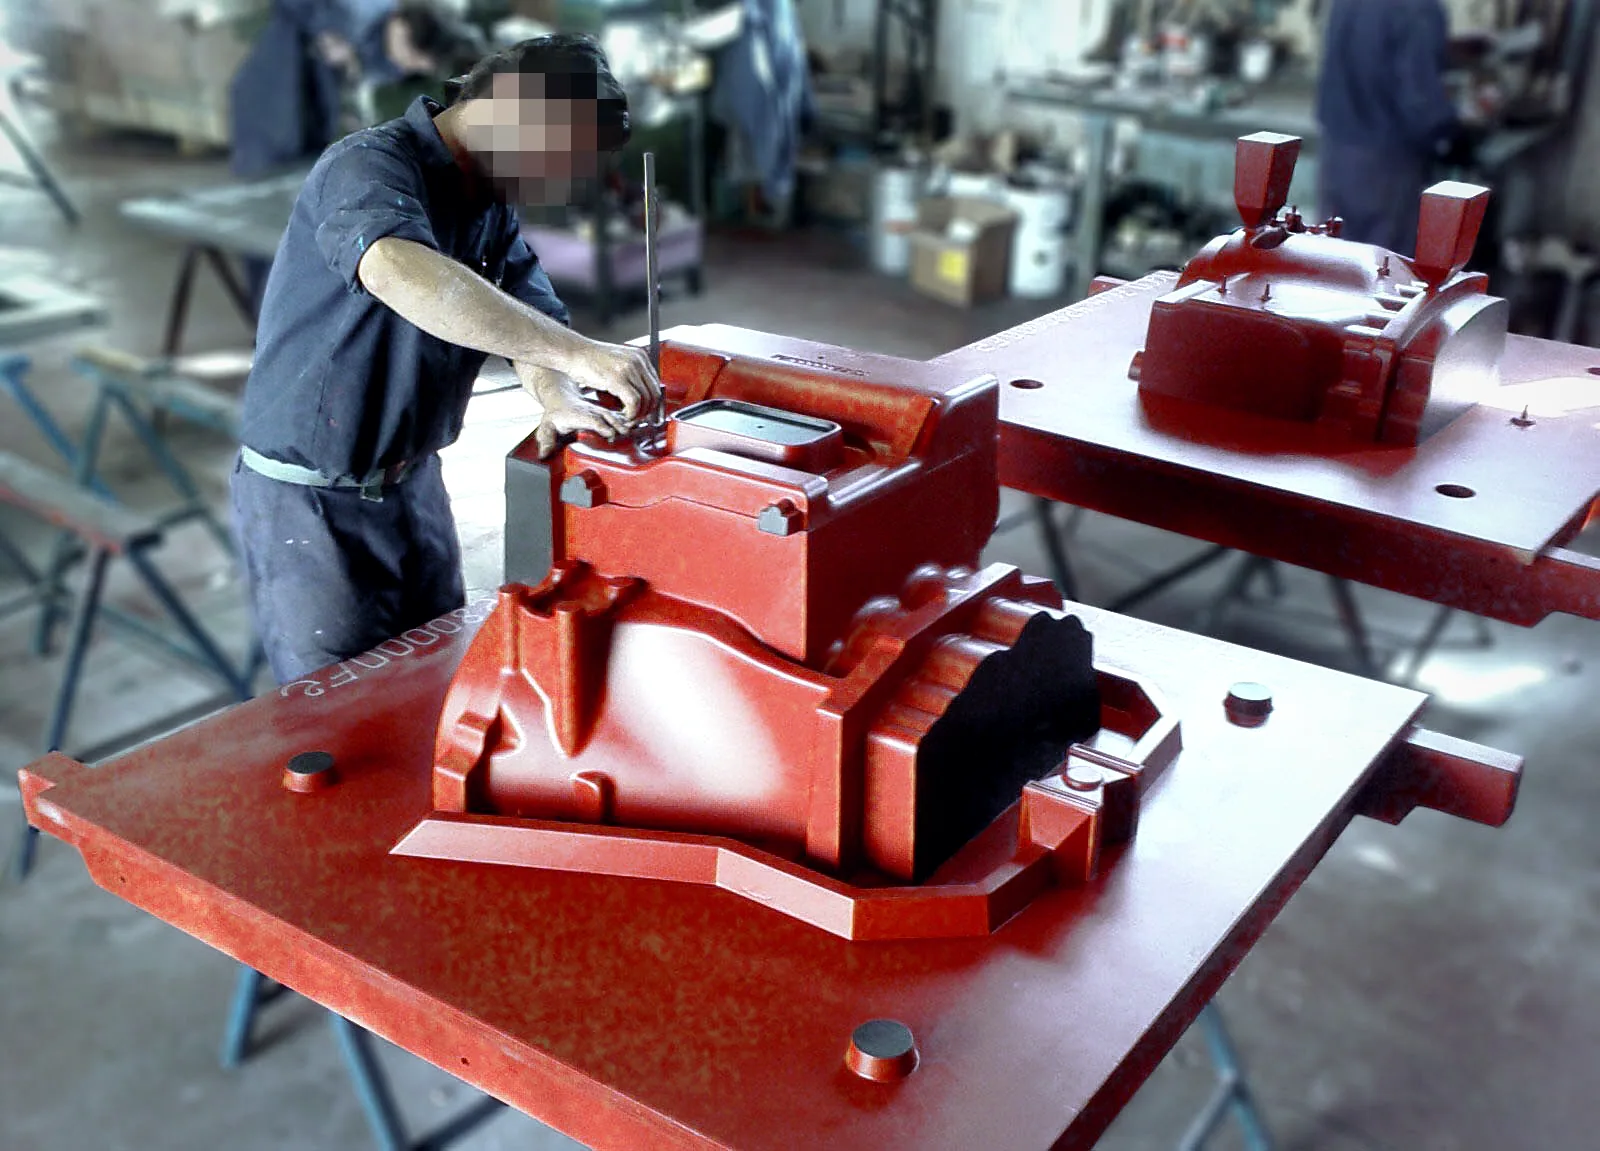
Animación de 3 minutos que explica, paso a paso, qué es un modelo de fundición y cómo se usa en el moldeo en arena: línea de partición, sistema de alimentación, contracción, salida, machos y portadas.
Locución: voz sintética davefx (Piper).
Transcripción del vídeo
¿Para qué sirve un modelo?
Para dejar en la arena la huella de la pieza. Esa huella es el hueco que después llenará el metal.
¿Qué es la línea de partición?
Es el plano por el que se abre el molde. El molde se hace en dos cajas para poder separarlas y extraer el modelo sin romper la arena.
¿Por dónde entra el metal en el molde?
Por el sistema de alimentación: bebedero, canal de colada, ataques y mazarotas. Lleva el metal hasta la pieza y la alimenta mientras solidifica.
¿Por qué el modelo es más grande que la pieza?
Porque el metal se contrae al enfriarse. El modelo se fabrica algo mayor para que la pieza, ya fría, quede en su medida.
¿Por qué se inclinan las paredes del modelo?
Para poder extraerlo sin arrastrar ni romper la arena. Esa ligera inclinación es la salida (ángulo de salida).
¿Salida a mayores o a menores?
A mayores: la salida se da añadiendo material sobre la medida de la pieza. A menores: la salida se da quitando material respecto a esa medida.
¿Y si la pieza lleva un hueco?
Se coloca en el molde un macho: un núcleo de arena con la forma del hueco. El macho se fabrica aparte, en una caja de machos.
¿Y cómo se sujeta el macho dentro del molde?
Con las portadas: salientes del modelo que no forman parte de la pieza. Dejan en la arena los apoyos donde descansa el macho.
En resumen
Un modelo es mucho más que una copia de la pieza.
¿Necesita un modelo para fundición?
Envíenos el plano o el archivo 3D y le responderemos con una propuesta.
¿Hablamos de su próximo proyecto?
Envíenos el plano o el archivo 3D. Nuestra oficina técnica evaluará la pieza y le propondrá la tecnología más adecuada.
39611 Guarnizo (El Astillero), Cantabria
El mapa de Google se carga solo si usted lo acepta, porque Google Maps instala cookies.